Trabalhar prata, latão e cobre
na bancada de joalharia
Nastoste reúne explicações sobre aquilo que acontece entre a chapa de metal e a peça acabada: o corte com serra de arco, o desbaste à lima, o recozimento que devolve maleabilidade, a solda com maçarico e fluxo, a cravação de pedras, o polimento e a medição de aros. Os textos descrevem processos, sequências e cuidados de bancada — não vendem cursos nem ferramentas.
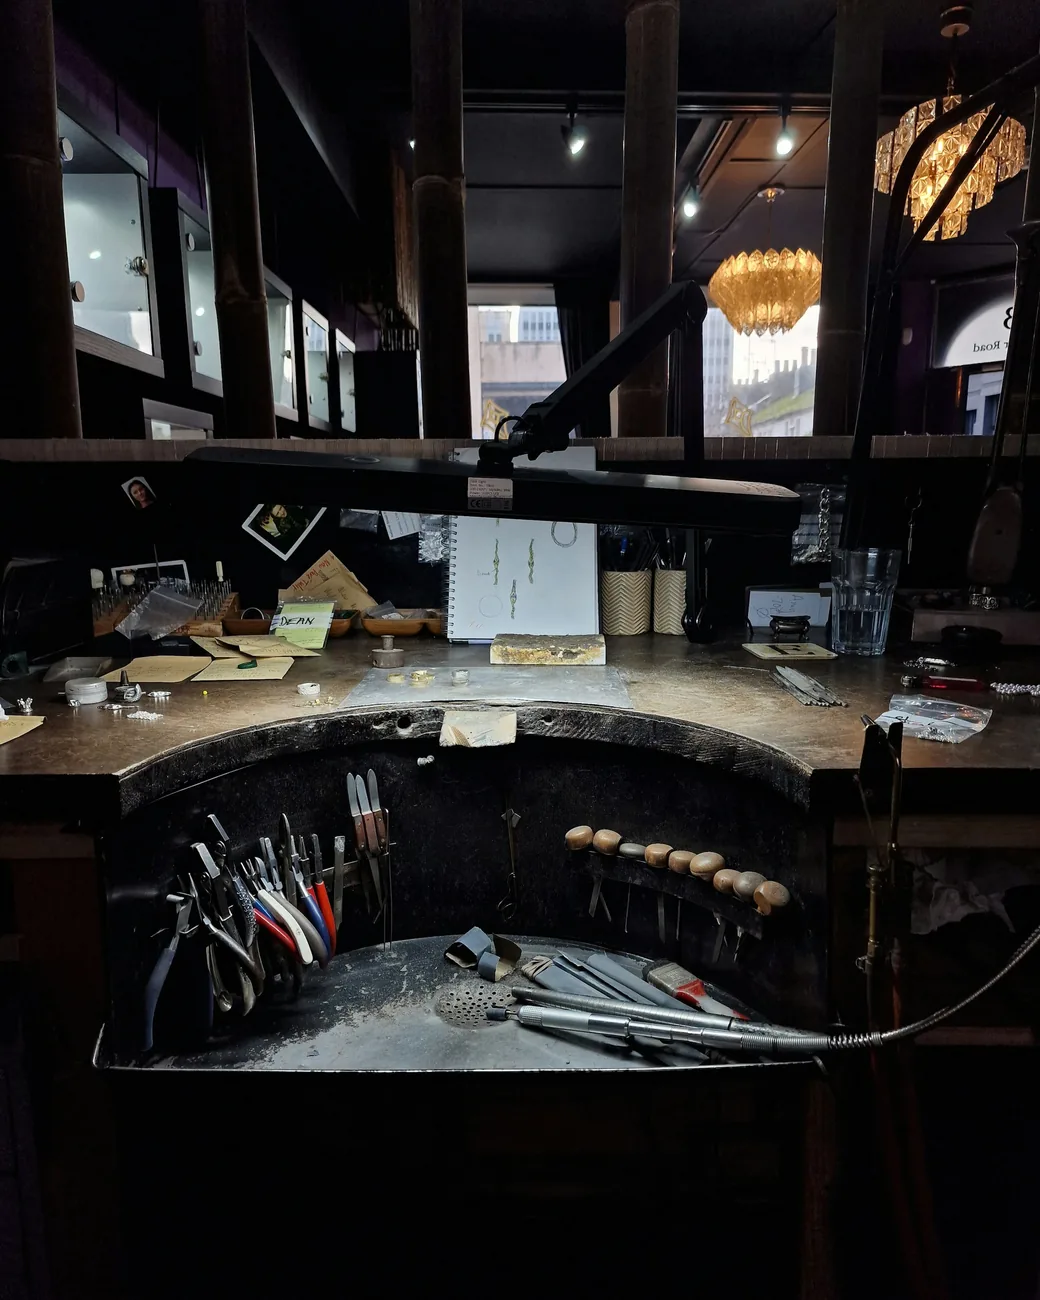
Imagem editorial de uma bancada de oficina. Serve para ilustrar o tema dos textos: a organização do posto de trabalho e as ferramentas de mão usadas na conformação de metal. Não representa um espaço, um evento ou uma pessoa ligados ao Nastoste.
Secção 01Como se comportam a prata, o latão e o cobre
Antes de escolher uma técnica convém saber como o metal responde. A prata 925, que é a liga mais comum em joalharia, contém cobre suficiente para endurecer com o trabalho mecânico e amolecer novamente com o calor. O cobre puro é macio, marca com facilidade e oxida depressa à superfície. O latão, liga de cobre e zinco, é mais rígido, corta com um som seco e tende a ficar com rebarba viva depois da serra.
Essas diferenças aparecem em pormenores concretos. Uma tira de cobre dobra-se quase sem esforço e tolera curvas apertadas; a mesma espessura em latão exige mais força e parte se for forçada sem recozimento intermédio. A prata fica entre os dois: aceita conformação prolongada, mas endurece de forma perceptível — o metal deixa de ceder e começa a ressaltar contra o macete.
O cobre e o latão são habitualmente usados para ensaiar uma forma antes de a repetir em prata. Um aro de teste em cobre custa pouco e mostra desde logo se as proporções funcionam, se a solda fecha bem e se a largura escolhida é confortável. Muitos erros de desenho revelam-se apenas quando a peça existe fisicamente na mão.
Oxidação e limpeza
O cobre e o latão criam uma camada escura em contacto com o ar e com a humidade das mãos. A prata escurece sobretudo por reação com compostos de enxofre presentes no ambiente. Em todos os casos, a camada superficial retira-se mecanicamente com abrasivos finos ou quimicamente em banho ácido diluído, o chamado decapante, usado depois de cada aquecimento.
Ordem de dureza
Indicação prática para metal recozido, do mais macio para o mais rígido:
- 1
- Cobre puro
- 2
- Prata fina
- 3
- Prata 925
- 4
- Latão
Espessuras correntes
- Aros de anel
- 1,0 a 1,5 mm
- Chapa para pendentes
- 0,6 a 1,0 mm
- Fio de argola
- 0,8 a 1,2 mm
Secção 02Serrar com serra de arco e limar até à forma
O corte com serra de arco é a operação que mais cedo separa quem tem prática de quem está a começar, e não por força: por postura. A lâmina monta-se com os dentes virados para baixo e para fora do arco, bem esticada, de modo a produzir um som agudo quando se toca com a unha. Uma lâmina frouxa torce dentro do traço e parte quase sempre no início do corte.
O movimento é vertical e regular, com o braço a acompanhar e o punho estável. A lâmina corta na descida; a subida serve apenas para regressar. Forçar lateralmente para corrigir a direção é o gesto que mais lâminas parte. Quando é preciso mudar de rumo, serra-se no sítio com movimentos curtos enquanto se roda lentamente a peça, deixando o corte abrir espaço para a curva.
Depois do corte fica sempre material a mais — e é deliberado. Serra-se ligeiramente ao lado da linha, do lado do resto, e a forma final é encontrada à lima. As limas de joalheiro cortam no avanço; levantá-las ligeiramente no regresso preserva o gume e evita arredondar arestas que se querem direitas.
Do desbaste ao acabamento
O trabalho de lima faz-se por etapas: uma lima de corte médio para aproximar a forma, uma lima fina para uniformizar e, por fim, limas de agulha para zonas estreitas e interiores. Cada etapa deve apagar por completo os riscos da anterior. Se restar um só risco profundo, ele reaparece mais tarde, já no polimento, quando é bastante mais demorado corrigir.
Antes de começar a serrar
- Lâmina esticada e com dentes virados para baixo
- Traço marcado e visível na chapa
- Peça apoiada na cunha de bancada
- Lubrificação leve com cera
- Altura de trabalho ao nível do esterno
Secção 03Recozer e conformar: devolver maleabilidade ao metal
À medida que é martelado, dobrado ou laminado, o metal endurece. A estrutura interna deforma-se e a chapa perde a capacidade de ceder sem fissurar. O recozimento corrige isso: aquece-se o metal até uma temperatura em que a estrutura se reorganiza e a peça volta a estar maleável.
O sinal visual é o mais usado na bancada. Com luz ambiente baixa, a prata deve atingir um vermelho baço e uniforme — não um vermelho vivo, que já indica excesso e aproximação perigosa ao ponto de fusão. O cobre e o latão seguem lógica semelhante, com margens diferentes. A chama deve percorrer a peça em movimento contínuo, sem se fixar num ponto, para que o calor entre de forma equilibrada.
O arrefecimento depende do metal. A prata e o cobre podem ser arrefecidos em água após uma breve pausa; o latão com teor elevado de zinco fica mais estável se arrefecer ao ar. Em seguida, o decapante remove os óxidos formados durante o aquecimento e deixa a superfície pronta para continuar.
Conformar depois do calor
Com o metal recozido, a conformação torna-se previsível. Um aro fecha-se sobre o triboleto com o macete de nylon, que empurra sem deixar marca; um martelo de aço sobre a mesma superfície deixaria vestígios difíceis de remover. A curvatura faz-se por passagens sucessivas ao longo de toda a tira, e não por pancadas concentradas num ponto.
Sequência de recozimento
- 1
- Peça sobre tijolo refratário limpo
- 2
- Luz ambiente reduzida
- 3
- Chama em movimento constante
- 4
- Vermelho baço e uniforme
- 5
- Pausa e arrefecimento
- 6
- Decapagem e enxaguamento
Sinais de excesso de calor
Superfície que começa a brilhar como líquido, arestas que arredondam sozinhas e brilho localizado a mover-se na chapa indicam que a peça está a aproximar-se da fusão.
Secção 04Soldar a maçarico e a função do fluxo
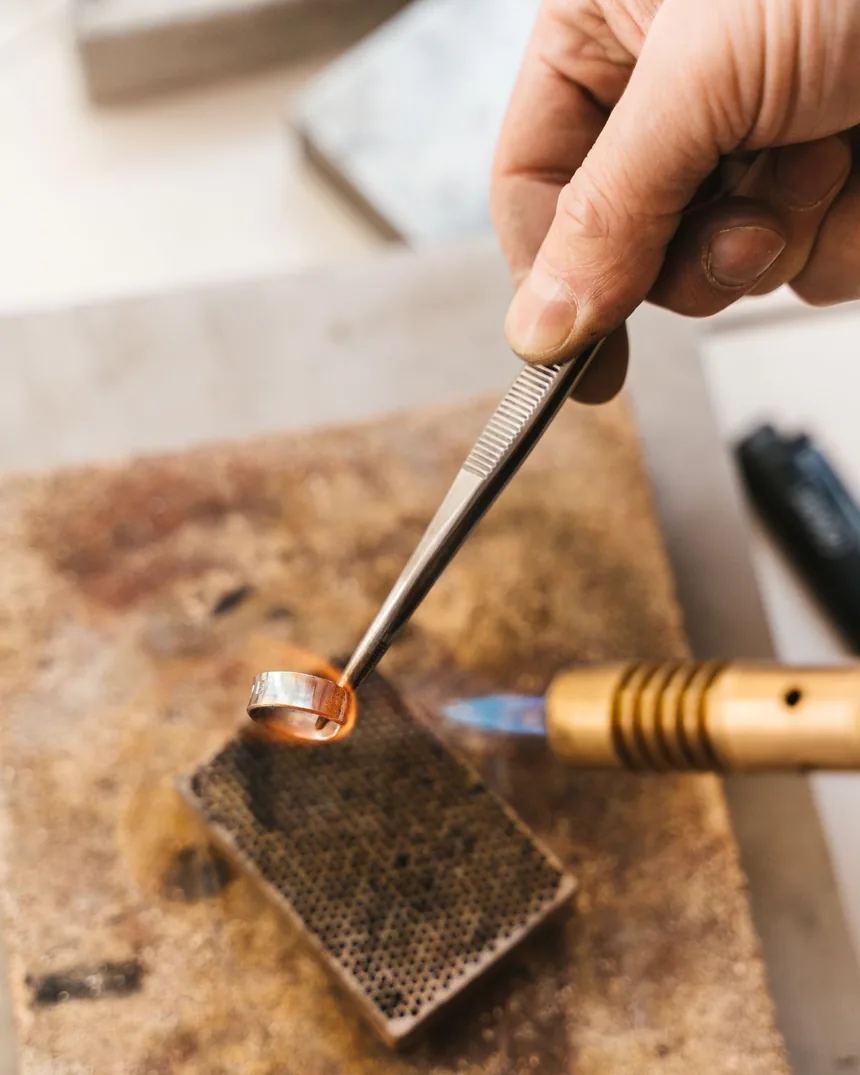
Soldar em joalharia não é derreter as peças: é fundir uma liga de solda com ponto de fusão mais baixo, que corre entre duas superfícies encostadas e as une. O resultado depende menos da chama do que da preparação. Se as faces não estiverem em contacto, a solda não atravessa o vazio — forma uma bola e fica onde está.
O fluxo é a parte silenciosa do processo. Enquanto o metal aquece, o oxigénio do ar forma óxidos na superfície e a solda não adere a metal oxidado. O fluxo cria uma barreira que impede essa oxidação e permite que a solda espalhe. O comportamento do fluxo também serve de relógio: seca, torna-se branco e granulado, depois fluidifica e fica transparente — nesse momento a peça está perto da temperatura de trabalho.
A regra fundamental é aquecer a peça, não a solda. A solda desloca-se para a zona mais quente, por isso é a chama sobre o metal que a chama para a junta. Aquecer diretamente o pedaço de solda faz com que ele derreta isolado, antes de as peças estarem prontas.
Soldas de temperaturas diferentes
Quando uma peça exige várias juntas, usam-se soldas de pontos de fusão distintos: primeiro a mais alta, depois as intermédias e, no fim, a mais baixa. Assim é possível acrescentar elementos sem abrir as ligações já feitas. Planear esta ordem antes de acender o maçarico evita refazer trabalho.
Verificação antes da chama
- Superfícies limpas, sem gordura nem óxido
- Junta encostada, sem folga visível
- Fluxo aplicado na zona a unir
- Pedaços de solda pequenos e regulares
- Pinça e recipiente de decapagem à mão
- Bancada livre de papel e panos
Secção 05Técnicas de cravação de pedras
Cravar é prender uma pedra apenas com metal, sem cola. Cada técnica resolve o problema de maneira própria e impõe exigências diferentes ao desenho da peça, à espessura da chapa e à ordem das operações.
Na cravação em aro fechado, uma parede fina de metal envolve o contorno da pedra e é empurrada sobre ela até encostar. Exige um assento rigoroso: se a parede for alta de mais, dobra em vincos; se for baixa, não segura. A cravação em garras usa pontas de metal distribuídas à volta da pedra, deixa entrar mais luz e é a solução habitual para pedras facetadas.
A cravação em grão prende a pedra com pequenas esferas levantadas do próprio metal com um buril, junto ao bordo do alojamento. A cravação em canal segura duas arestas paralelas ao longo de uma fila de pedras e depende de uma abertura constante em toda a extensão.
O assento é a verdadeira operação
Em qualquer destas técnicas, a maior parte do tempo vai para o alojamento, não para o momento de fechar. Uma pedra assente em contacto estável fica presa com pressão mínima; uma pedra que balança exige força e é essa força que produz riscos, vincos e fissuras no material.
Secção 06Polimento e acetinado: chegar à superfície final
O polimento não cria qualidade; revela o que foi feito antes. Uma superfície bem limada e uniformemente lixada fica brilhante com pouco esforço, enquanto uma superfície irregular ganha brilho sem perder as ondulações — que passam a notar-se ainda mais, porque a luz as sublinha.
A progressão é sempre do abrasivo mais grosso para o mais fino, mudando a direção do movimento em cada mudança de grão. Assim vê-se com clareza quando os riscos anteriores desapareceram: se ainda houver marcas na direção antiga, falta trabalho nessa etapa. Saltar grãos poupa minutos e custa horas.
Depois do lixamento entram as pastas de polir, aplicadas em quantidade discreta sobre discos ou escovas. Pasta a mais aquece a peça, acumula nos recantos e escurece. Entre pastas diferentes, a peça e o disco devem estar limpos, para que um abrasivo mais grosso não contamine a fase seguinte.
Acabamento acetinado
Nem todas as peças pedem espelho. Uma superfície acetinada, obtida com escova de aço, lixa fina em direção única ou jato de microesferas, dispersa a luz, disfarça o uso quotidiano e contrasta bem com zonas polidas na mesma peça. É frequente combinar as duas: faces acetinadas e arestas brilhantes, de modo a desenhar o volume.
Progressão habitual
- Lima fina
- Corrige a forma
- Lixa média
- Apaga marcas de lima
- Lixa fina
- Uniformiza a superfície
- Pasta abrasiva
- Prepara o brilho
- Pasta de acabamento
- Fixa o brilho final
Cuidados com o disco
Peças pequenas e correntes podem ser arrancadas da mão pelo movimento do disco. Trabalhar sempre na metade inferior, com a peça apoiada e os cabelos e as mangas presos.
Secção 07Medir um anel: diâmetro, perímetro e proporção
Um anel é, em grande parte, um problema de comprimento. A tira de metal deve ter o perímetro certo antes de ser fechada, e esse perímetro mede-se pela linha média da espessura, não pelo interior nem pelo exterior. Quanto mais grossa for a chapa, maior é a diferença entre estas três medidas — e é aí que nascem os anéis que ficam apertados sem se perceber porquê.
O cálculo parte do diâmetro interior pretendido. Soma-se a espessura da chapa ao diâmetro e multiplica-se o resultado por 3,1416: obtém-se o comprimento a cortar. Um anel com 17 mm de diâmetro interior em chapa de 1,2 mm precisa de cerca de 57,2 mm de tira. Convém confirmar sempre num aro de ensaio em cobre antes de cortar prata.
A largura altera a sensação de tamanho. Um aro largo apoia em mais superfície do dedo e parece mais justo do que um aro estreito da mesma medida; por isso é comum acrescentar uma fração de milímetro ao diâmetro quando a peça passa de alguns milímetros de largura. Arredondar ligeiramente as arestas internas também torna a peça mais confortável, sem mudar a medida.
Quando medir
O tamanho dos dedos varia com a temperatura, com a hora do dia e com a atividade física. Uma medição feita com as mãos frias dá facilmente meio número a menos. O mais fiável é medir em condições normais, ao fim do dia, e repetir noutro momento antes de assumir o valor como definitivo.
Fórmula de corte
- Comprimento
- (diâmetro interior + espessura) × 3,1416
- Exemplo
- (17 + 1,2) × 3,1416 ≈ 57,2 mm
- Margem
- Cortar à medida; limar as topos a direito
Secção 08Segurança no posto de trabalho
A oficina de joalharia junta chama aberta, ácidos diluídos, poeiras metálicas e ferramentas rotativas num espaço reduzido. Nenhum destes elementos é perigoso por si só quando há método; os acidentes surgem quase sempre da acumulação de pequenas negligências — um pano esquecido junto ao tijolo refratário, um frasco sem rótulo, uma ventilação fechada num dia frio.
A zona de solda deve ser um espaço dedicado, com superfície incombustível e nada inflamável à volta. Um maçarico aceso nunca fica sem vigilância, e a peça sai da chama para um sítio previamente definido, porque metal quente tem exatamente o aspeto de metal frio. Muitas queimaduras acontecem depois de o trabalho estar terminado.
Os banhos de decapagem são ácidos diluídos e exigem recipiente próprio, pinças que não sejam de aço e enxaguamento abundante. O ácido acrescenta-se sempre à água, nunca o contrário. O recipiente deve estar identificado e fora do alcance de quem entre na oficina sem saber o que ali está.
Poeiras e ventilação
Lixar, polir e escovar libertam partículas finas de metal e de pasta. Ventilação ativa, aspiração junto ao ponto de trabalho e limpeza com pano húmido — em vez de sopro de ar — reduzem bastante a quantidade de pó suspenso. Comer ou beber na bancada é uma via direta para ingerir esse pó.
Verificação diária
- Óculos de proteção ao alcance da mão
- Ventilação a funcionar
- Superfície de solda livre de material inflamável
- Frascos fechados e identificados
- Cabelos e mangas presos antes do motor
- Gás fechado no fim do trabalho
Secção 09Manter a bancada do joalheiro em ordem
A bancada de joalheiro tem altura pouco habitual: o tampo fica perto do peito, de modo a aproximar a peça dos olhos sem obrigar a curvar as costas. A cunha de madeira encaixada à frente serve de apoio para serrar e limar, e o avental de recolha por baixo apanha limalha, peças pequenas e ferramentas que escorregam.
A luz é uma ferramenta a sério. Uma fonte principal orientada de lado revela relevo e riscos que uma luz frontal apaga por completo; por isso muitas superfícies dadas como acabadas mostram defeitos quando a peça é rodada contra a janela. Trabalhar sempre com o mesmo tipo de iluminação ajuda a comparar resultados entre peças.
A arrumação segue a frequência de uso. Serra, limas e alicates ficam à distância da mão; o que se usa uma vez por semana afasta-se. As ferramentas de gume — buris, limas finas, brocas — guardam-se sem se tocarem, porque um gume estragado por contacto com outro aço deixa de cortar limpo e passa a arrastar o metal.
Limalha e restos
Os restos de prata, latão e cobre valem enquanto estiverem separados. Limalha misturada com pó de lixa, pasta de polir ou aparas de outro metal perde quase toda a utilidade. Recipientes distintos por metal, esvaziados com regularidade, resolvem o problema sem esforço adicional.
Distância da mão
- Zona imediata
- Serra, limas, alicates, régua
- Zona próxima
- Triboleto, macete, martelos
- Zona separada
- Maçarico, tijolo, decapagem
- Zona afastada
- Motor de polir e abrasivos
Secção 10Que conteúdos são publicados
O Nastoste publica textos de leitura e listas de verificação sobre trabalho de metal em bancada de joalharia. Cada material procura explicar uma operação do princípio ao fim, com a sequência de gestos, os sinais a observar e os erros que costumam aparecer. Não há aulas, acompanhamento individual nem venda de materiais.
Os assuntos organizam-se em torno das etapas de uma peça: escolha e comportamento dos metais, corte e desbaste, recozimento e conformação, solda e fluxos, cravação, acabamento de superfícies, medição e proporção, segurança e organização do espaço de trabalho. Sempre que um tema se repete, é porque muda a perspetiva — por exemplo, a mesma junta vista do lado da preparação e do lado do acabamento.
Os textos descrevem práticas correntes de oficina. Materiais, ferramentas e condições variam, por isso qualquer procedimento deve ser adaptado ao equipamento disponível e às regras de segurança aplicáveis em Portugal.
Estrutura dos materiais
- Textos
- Explicação de processos de bancada
- Listas
- Verificações antes e depois de cada etapa
- Tabelas
- Espessuras, sequências e medidas de referência
- Atualização
- Revisão pontual quando necessário
Secção 11Contacto com o projeto
Perguntas sobre os textos, correções de conteúdo ou sugestões de temas dentro do âmbito da oficina de joalharia podem ser enviadas por correio eletrónico. É a única via de contacto do projeto e as mensagens são lidas por quem mantém os materiais.
Nastoste
O site não tem formulários, registo de utilizadores nem subscrição de newsletter: escrever é um ato voluntário e nada é recolhido de forma automática durante a leitura.
Âmbito das mensagens
O projeto responde a questões sobre os conteúdos publicados. Não avalia peças, não faz orçamentos e não presta serviços de oficina.